Explorando o mundo dos fabricantes de rolos de filme para embalagens: Inovações e Sustentabilidade
Rolo de filme de embalagem
No cenário dinâmico da embalagem moderna, rolos de filme de embalagem surgiram como uma solução fundamental, oferecendo versatilidade, eficiência, e proteção em todos os setores. De alimentos e produtos farmacêuticos a componentes eletrônicos e industriais, esses rolos desempenham um papel fundamental na garantia da integridade do produto, prolongando a vida útil, e aumentando o apelo da marca. Este blog investiga o mundo dos principais fabricantes de rolos de filme para embalagens, destacando seus avanços tecnológicos, iniciativas de sustentabilidade, e o impacto dos seus produtos nas cadeias de abastecimento globais.
O papel dos rolos de filme de embalagem nas indústrias modernas
Os rolos de filme de embalagem são finos, materiais flexíveis fornecidos em rolos contínuos, projetado para uso em máquinas de embalagem automatizadas. Suas aplicações abrangem um amplo espectro:
- Indústria Alimentar: Usado para selar lanches, produtos frescos, e produtos congelados, garantindo frescor e higiene.
- Produtos farmacêuticos: Crítico para embalagens estéreis de dispositivos médicos, drogas, e kits de diagnóstico.
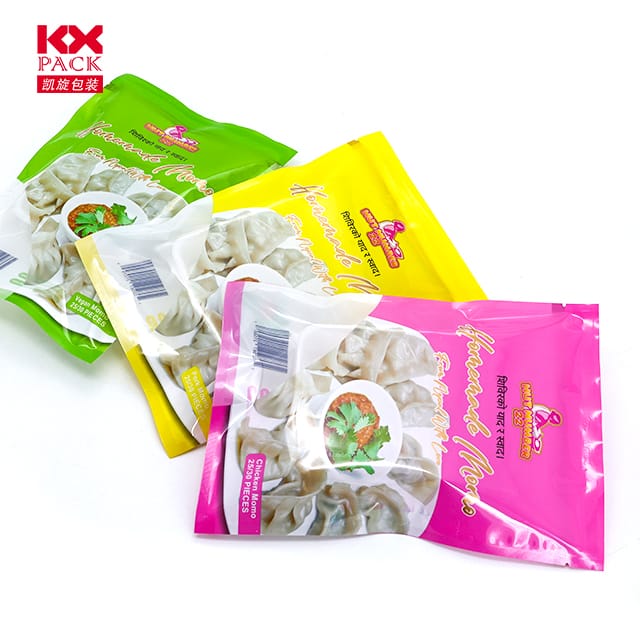
- Bens de consumo: Melhora a visibilidade do produto e o apelo nas prateleiras para cosméticos, produtos de higiene pessoal, e utensílios domésticos.
- Embalagem industrial: Protege peças de máquinas, eletrônica, e componentes automotivos durante o trânsito.
A demanda por alta qualidade, durável, e filmes para embalagens ecológicos aumentaram, levando os fabricantes a inovar continuamente.
Principais participantes do mercado de rolos de filme para embalagens
Vários fabricantes se destacam pela sua expertise, proeza tecnológica, e compromisso com a sustentabilidade:
1. Suzhou Comers Neo Materials Co., Ltda.
- Localização: Suzhou, China
- Especialização: Filmes de alta barreira para alimentos, biociências, e logística.
- Inovações:
- Filmes EOE Plus: Oferece propriedades superiores de barreira ao oxigênio e à umidade, ideal para produtos de longa vida útil.
- Laminados de tubos EOE sustentáveis: Feito com até 99% materiais recicláveis, reduzindo o impacto ambiental.
- Certificações: ISO 9001:2015, BRC Grau A+.
2. Qingzhou Abli Impressão colorida e embalagem Co., Ltda.
- Localização: Qingzhou, China
- Especialização: Materiais de embalagem compostos personalizáveis para alimentos e produtos farmacêuticos.
- Pontos fortes:
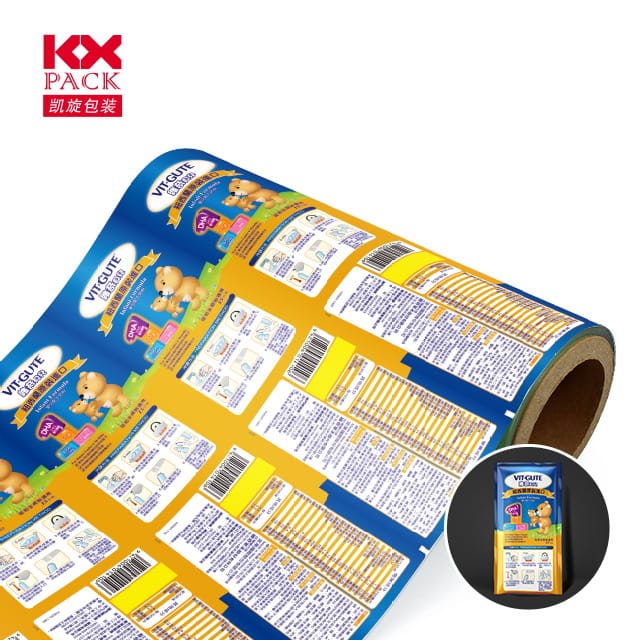
- Linhas de impressão de alta velocidade: Garanta vibrante, gráficos de alta resolução para diferenciação da marca.
- Suporte pós-venda: Visitas regulares ao cliente e devoluções gratuitas por defeitos de impressão.
3. Guangzhou Novel Packaging Co., Ltda.
- Localização: Cantão, China
- Foco: Soluções de embalagens sustentáveis usando materiais mono-reciclados.
- Produtos:
- Filmes Rollstock: Econômico e compatível com máquinas de envase de alta velocidade.
- Bolsas pré-fabricadas: Disponível em vários tamanhos e formatos, com excelentes barreiras à umidade e ao oxigênio.
- Sustentabilidade: Projeta alternativas de plástico virgem, como filmes PE-PE, para combater a poluição plástica.
4. Zhejiang Jiuteng Embalagem Co., Ltda.
- Localização: Jiashan, China
- Experiência: Filmes retráteis para diversas necessidades industriais.
- Ofertas:
- POF (Poliolefina) Filmes retráteis: Leve, reciclável, e ideal para redução de emissões em logística.
- Filmes retráteis reticulados: Melhorar o frescor e a segurança dos alimentos.
- Alcance global: Exportações para a Europa, América, e além.
Inovações impulsionando a indústria
Os fabricantes estão aproveitando tecnologias de ponta para atender às crescentes demandas do mercado:
- Coextrusão multicamadas: Filmes com 7-9 camadas fornecem propriedades de barreira superiores, prolongando a vida útil do produto.
- Impressão em alta velocidade: Maquinário avançado garante crocância, marca detalhada e informações regulatórias.
- Compatibilidade de automação: Filmes otimizados para integração perfeita com máquinas de embalagem, reduzindo o tempo de inatividade e o desperdício.
Sustentabilidade: Um imperativo crescente
Com as preocupações ambientais em primeiro plano, os fabricantes estão priorizando soluções ecológicas:
- Conteúdo reciclado: Filmes que incorporam plásticos reciclados reduzem a dependência de materiais virgens.
- Opções biodegradáveis: Desenvolvimentos em filmes compostáveis e de base biológica abordam resíduos plásticos descartáveis.
- Projetos leves: Filmes mais finos reduzem o uso de material e as emissões de transporte sem comprometer a resistência.
Escolhendo o fabricante certo
Ao selecionar um fornecedor de rolo de filme para embalagem, considerar:
- Qualidade dos materiais: Garantir que os filmes atendam aos padrões da indústria em termos de propriedades de barreira, durabilidade, e segurança.
- Capacidades de personalização: Procure fabricantes que ofereçam soluções personalizadas para branding, dimensionamento, e funcionalidade.
- Credenciais de Sustentabilidade: Priorizar parceiros com certificações ecológicas e um histórico de inovação.
- Suporte ao Cliente: Serviço pós-venda confiável e assistência técnica são cruciais para parcerias de longo prazo.
Conclusão
A indústria de rolos de filme para embalagens está evoluindo rapidamente, impulsionado por avanços tecnológicos e uma ênfase crescente na sustentabilidade. Fabricantes líderes como Suzhou Comers, Aberto de Qingzhou, Novela de Guangzhou, e Zhejiang Jiuteng estão estabelecendo uma referência de qualidade, inovação, e responsabilidade ambiental.
À medida que as empresas navegam pelas complexidades das cadeias de abastecimento modernas, a parceria com o fabricante certo de rolos de filme para embalagens pode aumentar a proteção do produto, apelo da marca, e eficiência operacional – tudo isso contribuindo para um futuro mais verde.
Fique à frente da curva explorando as ofertas mais recentes desses pioneiros do setor e adotando soluções de embalagem que equilibram desempenho com gestão planetária.