Fabricantes de películas de envasado de alimentos: Innovando por seguridad, Sostenibilidad, y calidad
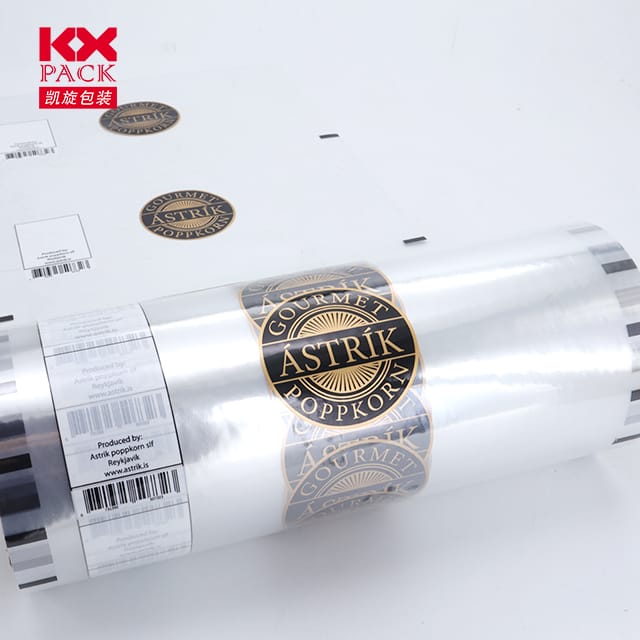
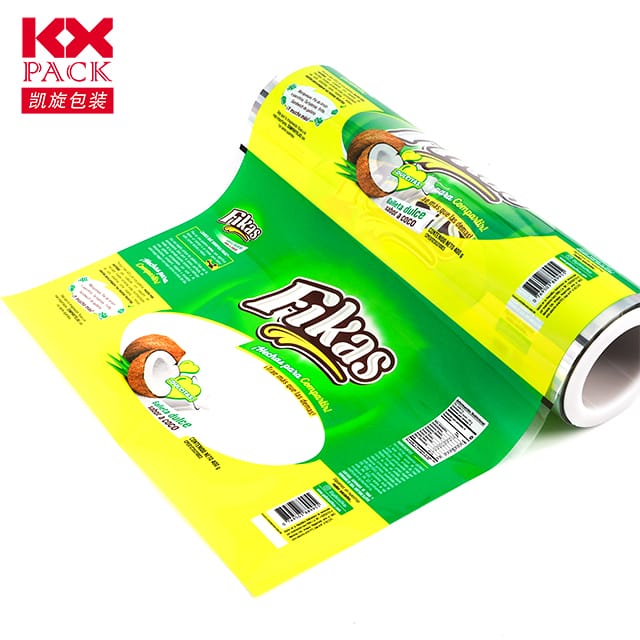
Película de envasado de alimentos
En el mundo dinámico del embalaje de alimentos, Película de envasado de alimentos Los fabricantes desempeñan un papel fundamental a la hora de garantizar la seguridad del producto., extendiendo la vida útil, y satisfacer las demandas en evolución del consumidor. De las estanterías de los supermercados a las entregas del comercio electrónico, Las películas de envases de alimentos son los héroes no reconocidos que protegen nuestra comida, Mejora de la conveniencia, y conducir la sostenibilidad. Exploremos las tendencias clave, innovaciones, y consideraciones que configuran el panorama actual de los fabricantes de películas para envasado de alimentos.
1. La creciente demanda de películas para envasado de alimentos
Se prevé que el mercado mundial de películas para envasado de alimentos alcance$72.28 mil millones por 2029, creciendo a una tasa compuesta 6.4% (QyResearch, 2023). Este crecimiento está impulsado por:
- Conveniencia: Ligero, resellable, y las películas fáciles de manejar se adaptan a las necesidades modernas., estilos de vida ocupados.
- Sostenibilidad: Los consumidores y reguladores exigen cada vez más opciones ecológicas como las biodegradables., reciclable, o películas compostables.
- Vida útil extendida: Propiedades de barrera avanzadas (oxígeno, humedad, luz) Reducir el desperdicio de alimentos y mejorar la calidad del producto..
- Rentabilidad: Las películas suelen ser más asequibles que las alternativas de embalaje rígido como el vidrio o el metal..
2. Actores clave e innovaciones
Los principales fabricantes están aprovechando la tecnología para crear soluciones de vanguardia. Aquí hay algunos destacados:
Shandong Deyu Tianhong Nuevo Material Technology Co., Limitado.
- Especialidad: Films BOPP/VMPET/PE y PET/VMPET/PE personalizables para snacks, nueces, y toallitas húmedas.
- Certificaciones: SGS, FDA, ISO 9001, CE.
- Características: Excelente humedad, luz, y barreras aromáticas; duro y resistente a los impactos.
Shanghai Tanke Nuevo Material Technology Co., Limitado.
- Especialidad: Verde, películas de embalaje funcionales para alimentos, medicamento, y químicos diarios.
- Capacidad de producción: 5,000 kg/día con W alemán avanzado&Líneas de soplado H.
- Sostenibilidad: Se centra en materiales ecológicos y producción energéticamente eficiente..
Chenqiang Holding Co., Limitado.
- Especialidad: Películas estirables CPP, películas hirviendo, y CPP de calidad alimentaria para bolsas compuestas.
- Escala de producción: 25,000 toneladas/año con cinco líneas de coextrusión multicapa.
- Aplicaciones: Envasado de alimentos, productos farmaceuticos, y ropa.
Embalaje Co. de Qingdao Haide., Limitado.
- Especialidad: Embalaje blando de alta calidad para los mercados nacionales y globales.
- Colaboraciones: Empresa conjunta con la japonesa Kinokawa Co., Limitado. para tecnología avanzada.
- Instalaciones: Dos zonas de producción con cuatro fábricas y un campus de 100.000 metros cuadrados.
3. Sostenibilidad: La fuerza impulsora
Las preocupaciones medioambientales están remodelando la industria. Los fabricantes están adoptando:
- Materiales biodegradables: Películas hechas de PLA, Pbat, o polímeros a base de almidón.
- Estructuras Reciclables: Películas monomateriales (p.ej., solo educación física) para un reciclaje más fácil.
- Liviano: Las películas más delgadas reducen el uso de material sin comprometer la resistencia..
- Soluciones compostables: Films certificados para compostaje industrial o doméstico.
4. Personalización y marca
El embalaje moderno no es sólo funcional: es una herramienta de marketing. Oferta de fabricantes:
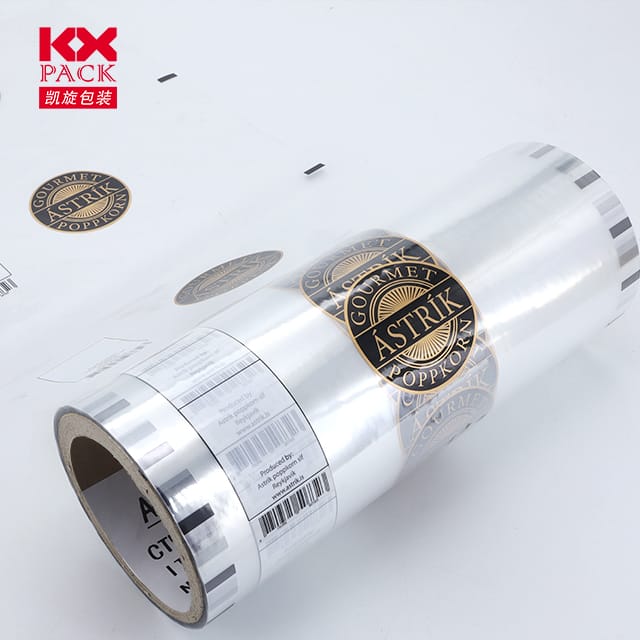
- Impresión personalizada: Impresión en huecograbado de alta definición para una marca vibrante.
- Servicios de diseño gratuitos: Equipos de diseño colaborativos para alinear el embalaje con la identidad de la marca.
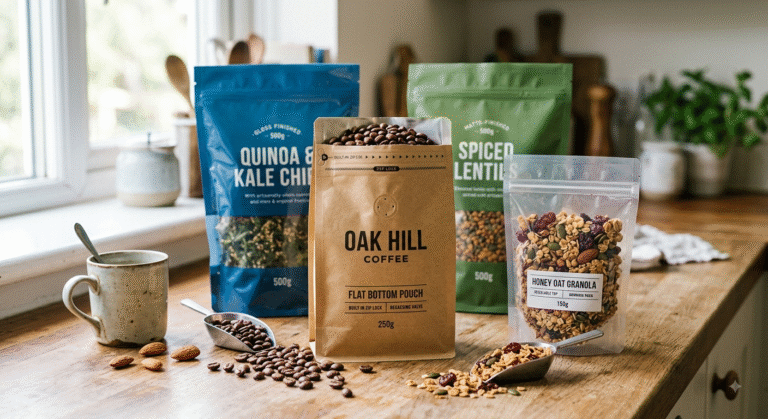
- Estructuras a medida: Películas optimizadas para productos específicos. (p.ej., alta barrera para el café, resistente a pinchazos para alimentos congelados).
5. Calidad y cumplimiento
Normas estrictas garantizan la seguridad. Los fabricantes se adhieren a:
- Certificaciones de calidad alimentaria: FDA, SGS, ISO 9001, y normas de la UE sobre contacto con alimentos.
- Pruebas de migración: Garantizar que no se transfieran sustancias nocivas a los alimentos.
- Sistemas de Trazabilidad: Transparencia total de la cadena de suministro para el control de calidad.
6. El futuro: Embalaje inteligente y activo
Las tecnologías emergentes incluyen:
- Películas activas: Eliminadores de oxígeno integrados o agentes antimicrobianos para prolongar la frescura..
- Etiquetas inteligentes: Indicadores de temperatura, códigos QR, o chips NFC para seguimiento en tiempo real.
- Integración de IoT: Sensores para monitorear la frescura y reducir el desperdicio.
7. Elegir el fabricante adecuado
Al seleccionar un socio, considerar:
- Experiencia: Años en la industria y experiencia técnica..
- Certificaciones: Cumplimiento de las normas mundiales de seguridad alimentaria..
- personalización: Capacidad para cumplir con requisitos únicos de diseño y materiales..
- Sostenibilidad: Compromiso con prácticas ecológicas.
- Escalabilidad: Capacidad de producción para manejar grandes pedidos o picos estacionales.
Pensamientos finales
Los fabricantes de películas para envasado de alimentos están a la vanguardia de la innovación, Seguridad de equilibrio, sostenibilidad, y funcionalidad. A medida que evolucionan las expectativas de los consumidores, también lo harán los materiales y tecnologías que empleen.. Ya seas una pequeña marca artesanal o una corporación global, asociarse con el fabricante adecuado garantiza que sus productos se destaquen y se mantengan frescos en un mercado competitivo.
¿Qué tendencias le entusiasman más en el envasado de alimentos?? Comparte tus pensamientos a continuación! 🌱📦💡