So wählen Sie den richtigen kundenspezifischen Ausgussbeutel für die Verpackung flüssiger Lebensmittel aus: Material & Barriereführer
Jährlich, Getränkehersteller und Soßenverarbeiter verlieren Tausende von Dollar durch Produktverschlechterung, Transportschäden, und schlechte Regalleistung. Die Ursache liegt selten im Rezept selbst; Es handelt sich in der Regel um eine falsche Spezifikation für flexible Verpackungen. Auswählen eines Individueller Auslaufbeutel für Verpackung von flüssigen Lebensmitteln erfordert ein Gleichgewicht zwischen mechanischer Haltbarkeit, chemische Verträglichkeit, und Haltbarkeitsanforderungen.
Wenn Sie von starren Glasflaschen oder starren HDPE-Krügen auf flexible Trinkbeutel umsteigen, In diesem technischen Leitfaden wird beschrieben, wie Sie die richtigen Laminatstrukturen auswählen, Barriereschichten, und Ausgusskonfigurationen für flüssige Lebensmittel.
Warum die Materialstruktur für die Verpackung flüssiger Lebensmittel wichtig ist
Im Gegensatz zu Trockenpulvern oder festen Snacks, Flüssigkeiten üben einen kontinuierlichen hydrostatischen Druck auf die Beutelnähte aus. Zusätzlich, Flüssige Produkte reagieren sehr empfindlich auf die Permeation von Sauerstoff, Feuchtigkeitsmigration, und Lichteinwirkung. Eine falsche Materialauswahl kann zur Delamination führen, Geplatzte Nähte, oder durch Oxidation verursachte Geschmacksstörungen.
Eine Hochleistungsleistung Individueller Auslaufbeutel nutzt eine mehrschichtige Verbundstruktur. Jede Schicht dient einem bestimmten funktionalen Zweck:
- Äußere Schicht (Druckbarkeit & Zugfestigkeit): Typischerweise PET (Polyethylenterephthalat) oder BOPA (Nylon). PET bietet eine hohe Klarheit und Temperaturstabilität beim Tiefdruck, während BOPA eine extreme Pannensicherheit bietet.
- Mittlere Schicht (Barriereschutz): Wirkt als Schutzschild gegen Sauerstoffübertragung (OTR) und Wasserdampfdurchlässigkeit (WVTR).
- Innere Schicht (Heißsiegeln & Produktkontakt): Direkte Lebensmittelkontaktschicht, normalerweise modifiziertes LLDPE (Lineares Polyethylen niedriger Dichte) oder CPP (Gegossenes Polypropylen). Diese Schicht muss sauren oder öligen Inhalten standhalten, ohne sich zu zersetzen.
Materialkombinationen für flüssige Lebensmittelkategorien
Anders Verpackung von flüssigen Lebensmitteln Anwendungen erfordern maßgeschneiderte Folienstrukturen. Die Wahl der falschen Kombination führt häufig zu einer verkürzten Haltbarkeit oder zu Verpackungsfehlern bei der thermischen Verarbeitung.
| Kategorie „Lebensmittel/Getränke“. | Gemeinsame Produkte | Empfohlener Laminataufbau | Wichtigstes Leistungsmerkmal |
| Hoher Säuregehalt & Ölige Flüssigkeiten | Salatdressings, scharfe Soßen, Marinaden | HAUSTIER / ERSTELLEN / LLDPE (Säurebeständige Sorte) | Hohe Ölbeständigkeit; verhindert Schichtablösung |
| Sauerstoffempfindliche Flüssigkeiten | Fruchtsäfte, Babynahrungspürees, Milchmischungen | HAUSTIER / AL / ERSTELLEN / LLDPE | Null OTR/WVTR; vollständige Lichtblockade |
| Hot-Fill-Anwendungen | Warme Getränke, Suppen, verarbeitete Brühen | HAUSTIER / ERSTELLEN / RCPP | Hält Fülltemperaturen von bis zu 85 °C–95 °C stand |
| Retorte / Hochtemperatursterilisation | Lagerstabile Mahlzeiten, trinkfertige Suppen | HAUSTIER / AL / ERSTELLEN / RCPP | Hitzebeständig bis 121°C–135°C unter Druck |
1. Folienbasierte Laminate (Ultimativer Schutz)
Beim Umgang mit haltbaren Säften oder Milchprodukten, eine Schicht Aluminiumfolie (AL) bleibt der Goldstandard. Es entsteht eine physische Barriere mit OTR und WVTR nahe Null. Jedoch, Die Folie macht den Beutel undurchsichtig und weist keine Biegerissbeständigkeit auf, wenn er starken Transportbeanspruchungen ausgesetzt wird, deshalb ein Nylon (ERSTELLEN) Neben der Folie ist eine Polsterschicht zwingend erforderlich.
2. Klare Laminate mit hoher Barriere (Produktsichtbarkeit)
Wenn Ihre Marketingstrategie auf der Darstellung der natürlichen Farbe Ihres flüssigen Produkts basiert, Es sind klare Hochbarrierefolien erforderlich. Materialien wie EVOH (Ethylenvinylalkohol) oder AlOx/SiOx-beschichtetes PET bieten hohen Sauerstoffschutz bei gleichzeitiger Wahrung der vollständigen Produkttransparenz. Beachten Sie, dass EVOH feuchtigkeitsempfindlich ist und zwischen feuchtigkeitsbeständigen PE-Schichten eingebettet werden muss, um seine Barriereintegrität aufrechtzuerhalten.
Größenbestimmung, Auslauftypen, und Ausstattungsauswahl
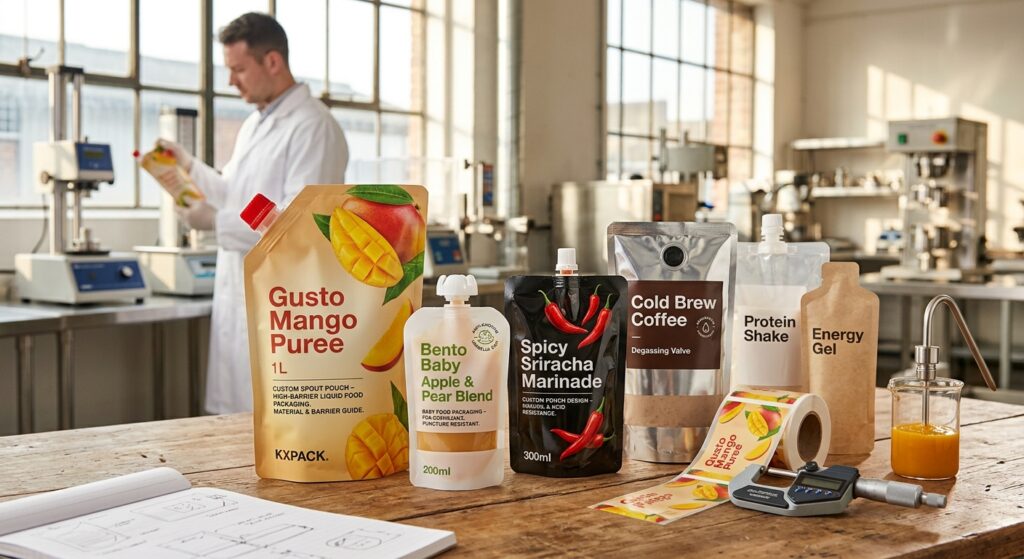
A Individueller Auslaufbeutel besteht aus zwei Komponenten: der flexible Laminatkörper und die starre, spritzgegossene Auslaufgarnitur. Die Abstimmung des richtigen Auslaufdurchmessers auf die Viskosität Ihres Produkts ist entscheidend für ein positives Verbrauchererlebnis.
- Viskositätsanpassung:
- Niedrige Viskosität (Wasser, Säfte, Energy-Drinks): 8.5mm bis 10 mm Innendurchmesser des Auslaufs.
- Mittlere Viskosität (Honig, Ketchup, Joghurt): 13mm bis 15 mm Innendurchmesser des Auslaufs.
- Hohe Viskosität/Zellstoff (Pürees, Schwere Saucen, Partikelsuppen): 16mm bis 33 mm Innendurchmesser des Auslaufs.
- Manipulationssichere Kappen: Für den Einzelhandel Verpackung von flüssigen Lebensmitteln, Sicherheitsverschlüsse mit zerbrechlichen Ringen sind erforderlich, um die Unversehrtheit des Produkts vor dem Verzehr zu bestätigen.
- Anti-Erstickungskappen: Für Babynahrungsanwendungen, großer Durchmesser “verschluckungssicher” Kappen (wie Schirm- oder Baumkappen) sind Industriestandard, um den Kindersicherheitsbestimmungen zu entsprechen.
Herstellungsprotokolle: Verhinderung von Lecks und Delamination
Flüssige flexible Verpackungen lassen keinen Raum für Herstellungsfehler. Bei der Beschaffung von a Individueller Auslaufbeutel, Arbeiten Sie mit Ihrem OEM-Lieferanten zusammen, um die folgenden Produktionskontrollen zu bestätigen:
1. Integrität der Heißsiegelung und Einsetzen der Passung
Die Verbindungsstelle, an der die starre Tülle auf die flexible Folie trifft, ist die häufigste Fehlerstelle. Hersteller müssen spezielle zweistufige Einpresswerkzeuge verwenden. Der Film ist vorgewärmt, durch präzisen thermischen Druck rund um den Auslaufflügel abgedichtet, und dann sofort abgekühlt, um die Polymerstruktur ohne Brüche durch thermische Belastung zu fixieren.
2. Lösungsmittelfreie Laminierung vs. Lösungsmittelbasierte Laminierung
Für Lebensmittelanwendungen, Eine lösungsmittelfreie Laminierung wird bevorzugt. Dadurch wird das Risiko einer Migration von Lösungsmittelresten in das flüssige Lebensmittel eliminiert, Verhinderung von unangenehmen Gerüchen oder Verstößen gegen die Einhaltung chemischer Vorschriften gemäß den Lebensmittelkontaktvorschriften der FDA oder der EU.
3. Bersttests und Falltests
Vor der Massenproduktion, Beutel müssen strengen Tests unterzogen werden:
- Burst-Test: In den Beutel wird Luftdruck injiziert, um zu überprüfen, ob die Dichtungen internen Druckspitzen während des Transports oder der Stapelung in der Lagerung standhalten können.
- Falltest: Mit Flüssigkeit gefüllte Beutel werden aus Höhen unterschiedlicher Größe fallen gelassen 1.2 Zu 1.8 Meter in mehreren Winkeln, um Nahtelastizität und Durchstoßfestigkeit zu gewährleisten.
Übergang zur flexiblen Verpackungseffizienz
Aktualisieren Sie Ihr Verpackung von flüssigen Lebensmitteln Die Umstellung auf flexible Ausgussbeutel reduziert den Lagerbedarf für leere Verpackungen um bis zu 85% im Vergleich zu starren Behältern. Aufgrund des geringeren Paketgewichts werden auch die Kosten für den eingehenden Versand erheblich gesenkt.
Um einen nahtlosen Übergang zu gewährleisten, Bestimmen Sie Ihre Abfülltemperatur (Kaltfüllung, heiße Füllung, oder erwidern), Bewerten Sie die chemischen Eigenschaften Ihres Produkts (Säuregehalt und Ölgehalt), und fordern Sie physische Muster-Prototypen an, um Haltbarkeits- und Stresstests unter realen Bedingungen durchzuführen.