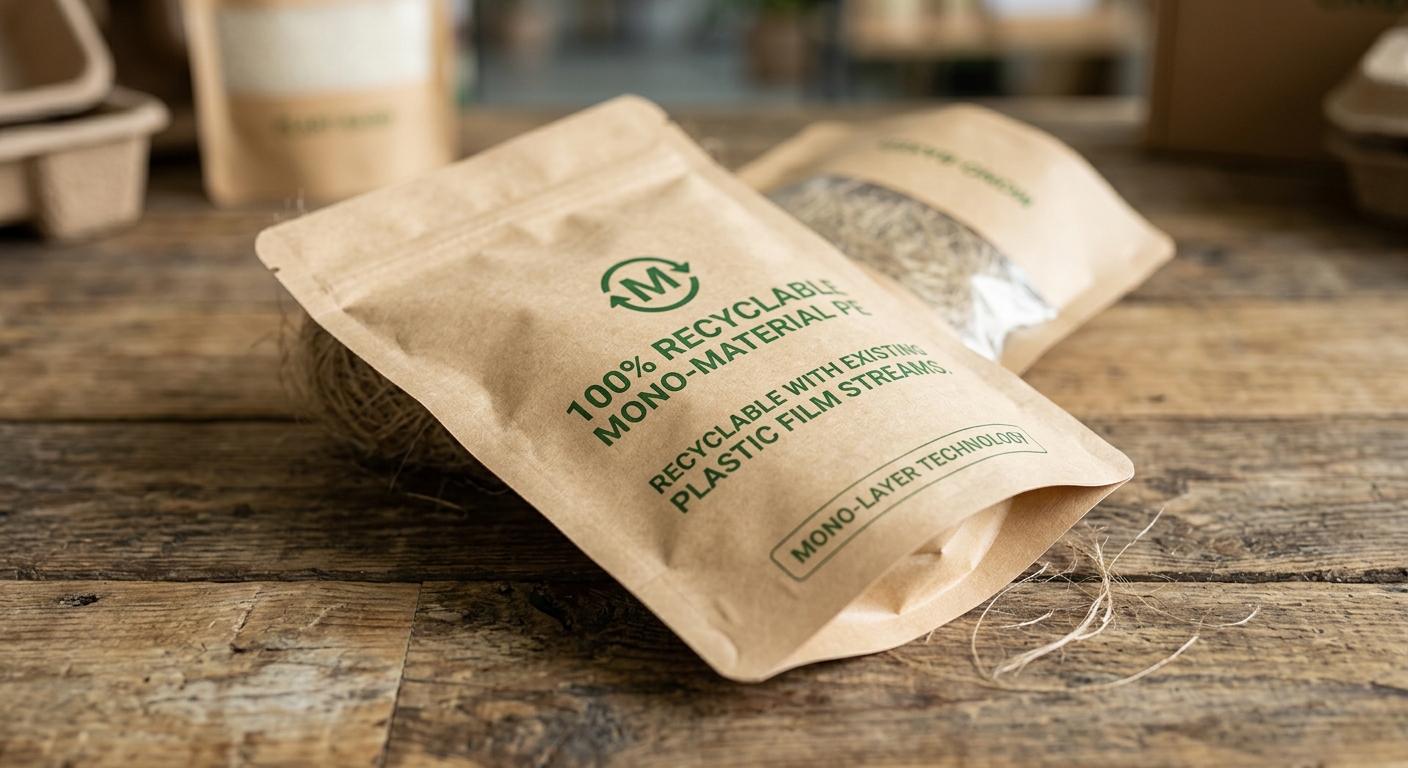
Skalering av bærekraftig emballasje: Den ufiltrerte sannheten om resirkulerbart monomaterialdesign
Bærekraftig emballasje er ikke lenger et bedriftssideprosjekt – det er et operasjonelt imperativ. For merkevareeiere, leverandørkjededirektører, og emballasjeingeniører, overgangen bort fra flerlagslaminater mot en enkeltmaterialstilnærming har blitt den definitive strategien for sirkularitet i den virkelige verden. Blant de tilgjengelige alternativene, resirkulerbart monomateriale emballasje skiller seg ut som den mest skalerbare, teknisk levedyktig, og økonomisk forsvarlig vei til å møte globale samsvarskrav uten at det går på bekostning av barrierebeskyttelse.
Ennå, å gjøre skiftet er langt fra plug-and-play. Å flytte til en enhetlig materialstruktur krever avlæring av tiår med fleksible emballasjekonvensjoner, navigerer etter strenge internasjonale regler, og rekonstruere høyhastighets pakkelinjer.
Hvorfor eldre fleksibel emballasje ikke består resirkulerbarhetstesten
For å forstå hvorfor monomaterialer dominerer samtalen om bærekraftig emballasje, vi må først se på hvorfor klassiske fleksible filmer mislykkes ved sorteringsanlegget.
I flere tiår, fleksibel emballasje basert på flerlags laminater – vanligvis kombinerer PET for utskriftskvalitet og varmebestandighet, aluminiumsfolie for lys- og oksygenbarrierer, og polyetylen (PE) eller polypropylen (PP) for tetningsstyrke. Mens disse komposittstrukturene tilbyr eksepsjonell holdbarhet og produktbeskyttelse, de skaper et mekanisk resirkuleringsmareritt:
- Separasjonskompleksitet: Standard utstyr for materialgjenvinning (MRF-er) bruke optisk sortering og synke-flytetanker. De kan ikke kostnadseffektivt delaminere sveiset, mikroskopiske lag av forskjellige polymerer.
- Forurensningsrisiko: Behandling av blandede plastlaminater resulterer i downcycle, sprø harpiks med lav økonomisk verdi og dårlige strekkegenskaper.
- Skjebne for forbrenning eller deponi: Følgelig, milliarder av fleksible poser havner i energigjenvinningsforbrenningsanlegg eller søppelfyllinger hvert år, til tross for at den er teknisk laget av “resirkulerbare harpikser.”
Resirkulerbare monomaterialstrukturer løser denne grunnleggende designfeilen ved å konstruere hele pakken – barrierelag, strukturelle filmer, og tetningsmiddellag – fra en enkelt polymerfamilie, typisk 100% Polyetylen (PE) eller 100% Polypropylen (PP).
Tekniske fremskritt innen mono-materialteknikk
Historisk sett, å bytte ut en flerlags kompositt med en enkelt polymer betydde å ofre strukturell integritet, varmebestandighet, eller holdbarhet. En standard PE-pose, for eksempel, ville deformeres eller smelte under tradisjonelle varmeforseglingskjever, mens de ikke klarer å holde oksygen og fuktighet ute.
Nylige materialvitenskapelige gjennombrudd har i stor grad bygd bro over dette gapet:
1. Maskinretningsorientering (MDO)
MDO-teknologi strekker PE- eller PP-film i maskinretningen under ekstrudering. Dette endrer den molekylære orienteringen, dramatisk forbedret strekkfasthet, optisk klarhet, stivhet, og varmebestandighet. MDO-PE-filmer kan nå erstatte PET som et ytre trykklag, slik at pakkelinjer kan kjøres med konkurrerende linjehastigheter uten termisk deformasjon.
2. Høyytelses barrierebelegg
Oppnå lave oksygenoverføringshastigheter (OTR) og overføringshastigheter for vanndamp (WVTR) uten aluminiumsfolie før var umulig. I dag, vakuumavsatt silisiumoksid ($\tekst{SiO}_x$), Aluminiumoksid ($\tekst{AlO}_x$), eller ultratynn EVOH (Etylen vinyl alkohol) lag påføres mono-PE eller mono-PP underlag. Avgjørende, så lenge ikke-PE funksjonelle lag holder seg under globale terskelgrenser (typisk under 5% av total pakkevekt), beholderen beholder sin “100% resirkulerbar” klassifisering under standard retningslinjer som RecyClass og APR (Foreningen av plastgjenvinnere).
3. Bredvindus tetningsharpiks
Metallocen-katalyserte harpikser tillater nøyaktig skreddersøm av smeltepunkter. Ved å kombinere en ytre hud med høy tetthet i PE med et lavtsmeltende metallocen LLDPE-forseglingslag, omformeranlegg oppnår et bredt varmeforseglingsvindu – som sikrer tette forseglinger ved høye linjehastigheter uten å brenne gjennom den ytre overflaten.
Regulatoriske drivere og kommersiell haster
Migrasjonen mot resirkulerbare monomaterialdesign er ikke bare drevet av merkeidealisme - den akselereres av forestående rettshåndhevelse og endrede forbrukervaner over hele verden.
| Region / Regulering | Nøkkelkrav | Innvirkning på emballasjedesign |
| EU PPWR (Emballasje & Forskrift om emballasjeavfall) | All emballasje som plasseres på EU-markedet må være fullt resirkulerbar innen 2030, med strenge prestasjonskarakterer. | Forbyr uadskillelige kompositter av flere materialer; pålegger mono-strømmer med høy renhet. |
| EPJ (Utvidet produsentansvar) Tariffer | Merkeeiere betaler avgifter basert på resirkulerbarheten og vekten til emballasjematerialene deres. | Flerlags emballasje står overfor alvorlige økonomiske straffer; monomaterialer tjener lavere øko-avgifter. |
| UK plastemballasjeavgift | Gjelder plastemballasje med mindre enn 30% resirkulert innhold. | Mono-materiale PE/PP-strukturer gjør inkorporering av høyverdig PCR (Resirkulert etter forbruk) innhold teknisk mulig. |
Utover juridiske mandater, store globale merkevarer har offentlig forpliktet seg til 100% gjenbrukbare, resirkulerbar, eller komposterbare emballasjemål. Selskaper som ikke klarer å redesigne porteføljen sin, risikerer å bli straffet for detaljhandel, forbrukernes tilbakeslag, og høyere driftsavgifter.
Overvinne virkelige produksjonsutfordringer
Overgang av produktporteføljen til et monomaterialformat krever nøye planlegging. Emballasjeteam møter ofte tre kjerneoperative friksjonspunkter:
- Smale termiske vinduer på konverteringslinjer:Fordi hele strukturen tilhører den samme harpiksfamilien, smeltepunktforskjellen mellom trykklaget og tetningssjiktet er betydelig smalere enn i PET/PE-konstruksjoner.
- Fastsette: Oppgrader til presist impulsforseglingsutstyr eller integrer ultralydforseglingsteknologier for å isolere varmepåføring.
- Uklarhet og optiske klarhetsfall:Uorientert PE utviser naturlig større uklarhet enn PET av optisk kvalitet.
- Fastsette: Bruk MDO-PE-filmer kombinert med omvendt trykte høyglanslakksystemer for å opprettholde førsteklasses visuell hylletiltrekning.
- Flex-cracking i høybarrierelag:Ultratynne barrierebelegg ($\tekst{SiO}_x$/$\text{AlO}_x$) kan utvikle mikrobrudd under transport eller aggressiv posedannelse.
- Fastsette: Formuler hybride barrierelakker eller bruk nanokomposittbelegg som bøyer seg uten å gå på bekostning av OTR/WVTR-ytelsen.
Handlingsliste for merkevareeiere
Hvis du vurderer fleksibel innpakning i monomateriale for en kommende produktlansering eller redesign, ha disse fire implementeringstrinnene i tankene:
- Kartlegg barrierebehovene dine nøyaktig: Ikke overkonstruer. Mål den eksakte OTR- og WVTR-terskelen produktet ditt krever for dets tiltenkte holdbarhet i stedet for å bruke maksimal beskyttelse på folienivå.
- Engasjer utstyrsleverandører tidlig: Test mono-PE eller mono-PP rollstock på din eksisterende Form-Fill-Seal (FFS) utstyr. Mål termisk respons og nettspenningsgrenser før du forplikter deg til store leverandørordrer.
- Bekreft resirkulerbarhetssertifisering: Arbeid med tredjeparts testinstanser (som RecyClass eller APR) for å sikre den endelige pakken – inkludert blekk, lim, ventiler, og glidelåser – passerer lokaliserte kriterier for sirkulær økonomi.
- Design for den komplette pakken: Husk at tilpasninger, tuter, og gjenlukkbare glidelåser må dele samme harpiksfamilie. En mono-PE-pose med polypropylen-glidelås opphever monomaterial-fordelen og risikerer strømavvisning.
Veien videre
Fremtiden for fleksibel bærekraftig emballasje ligger i enkelhet. Ved å fjerne inkompatible komposittlag og omfavne enkeltpolymerteknikk, merkevarer kan bygge høy ytelse, kommersielt levedyktige emballasjestrukturer som sømløst integreres i eksisterende mekanisk resirkuleringsinfrastruktur. Å gå over til resirkulerbare monomaterialløsninger handler ikke bare om å overholde overholdelsesfrister – det handler om å sikre at produktet ditt trives i en sirkulær økonomi.