Hvordan velge riktig tilpasset tutpose for flytende matemballasje: Materiale & Barriereguide
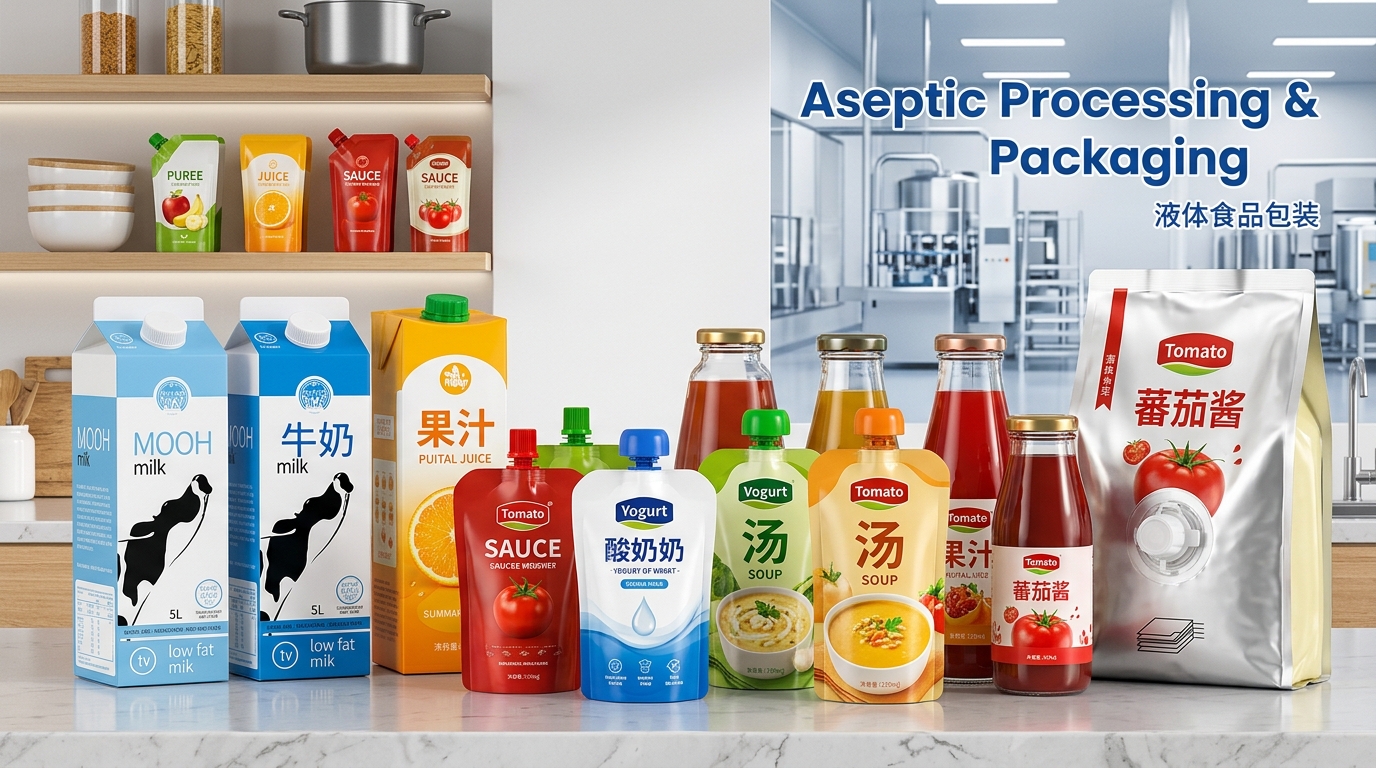
Hvert år, drikkevareprodusenter og saus-prosessorer taper tusenvis av dollar på produktforringelse, fraktskade, og dårlig hylleytelse. Grunnårsaken er sjelden selve oppskriften; det er vanligvis en feil fleksibel emballasjespesifikasjon. Velge en Tilpasset tutveske til Flytende matemballasje krever en balanse mellom mekanisk holdbarhet, kjemisk kompatibilitet, og holdbarhetskrav.
Hvis du går over fra stive glassflasker eller stive HDPE-kanner til fleksible tutposer, denne tekniske guiden skisserer hvordan du velger de riktige laminatstrukturene, barrierelag, og tutkonfigurasjoner for flytende matvarer.
Hvorfor materialstruktur er viktig for flytende matemballasje
I motsetning til tørt pulver eller fast snacks, væsker utøver kontinuerlig hydrostatisk trykk mot posesømmer. I tillegg, flytende produkter er svært følsomme for oksygengjennomtrengning, fuktvandring, og lyseksponering. Et feil materialvalg kan føre til delaminering, sprengte sømmer, eller bismak forårsaket av oksidasjon.
En høy ytelse Tilpasset tutveske bruker en flerlags komposittstruktur. Hvert lag tjener et distinkt funksjonelt formål:
- Ytre lag (Trykkbarhet & Strekkstyrke): Typisk PET (Polyetylentereftalat) eller BOPA (Nylon). PET tilbyr høy klarhet og temperaturstabilitet under dyptrykk, mens BOPA gir ekstrem punkteringsmotstand.
- Mellomlag (Barrierebeskyttelse): Fungerer som et skjold mot oksygenoverføring (OTR) og vanndampoverføring (WVTR).
- Indre lag (Varmeforsegling & Produktkontakt): Direkte mat-kontakt lag, vanligvis modifisert LLDPE (Lineær lavdensitetspolyetylen) eller CPP (Støpt polypropylen). Dette laget må tåle surt eller oljeholdig innhold uten å nedbrytes.
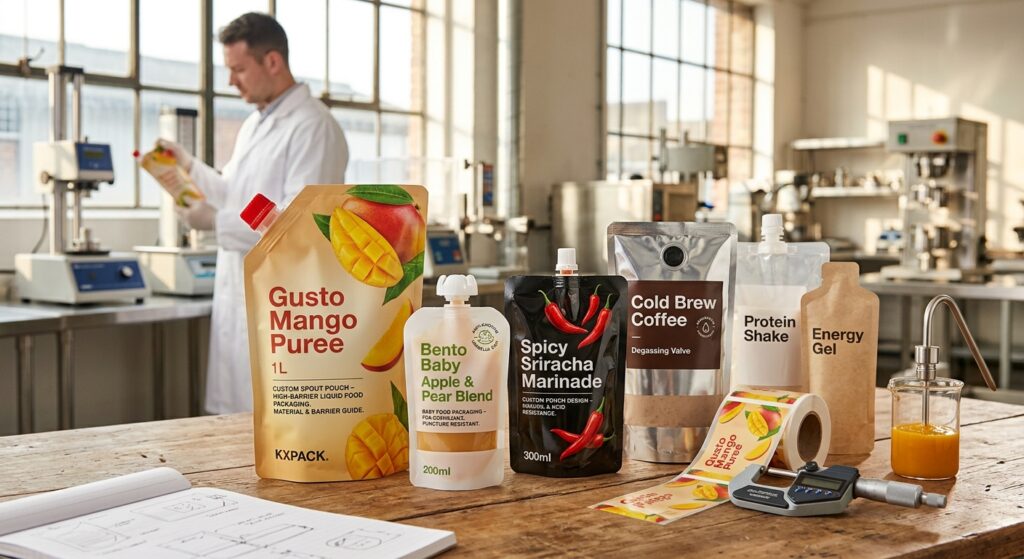
Materialkombinasjoner for flytende matkategorier
Forskjellig Flytende matemballasje applikasjoner krever skreddersydde filmstrukturer. Å velge feil kombinasjon resulterer ofte i forkortet holdbarhet eller emballasjefeil under termisk behandling.
| Mat/drikke-kategori | Vanlige produkter | Anbefalt laminatstruktur | Nøkkelytelsesfunksjon |
| Høy syre & Oljeaktige væsker | Salatdressinger, varme sauser, marinader | KJÆLEDYR / SKAPE / LLDPE (Syrebestandig karakter) | Høy oljemotstand; forhindrer lagdelaminering |
| Oksygensensitive væsker | Fruktjuice, babymatpuréer, melkeblandinger | KJÆLEDYR / AL / SKAPE / LLDPE | Null OTR/WVTR; fullstendig lysblokade |
| Hot-Fill-applikasjoner | Varme drikker, supper, bearbeidede buljonger | KJÆLEDYR / SKAPE / RCPP | Tåler fyllingstemperaturer opp til 85°C–95°C |
| Replikk / Høytemperatursterilisering | Hyllestabile måltider, drikkeklare supper | KJÆLEDYR / AL / SKAPE / RCPP | Varmebestandig opp til 121°C–135°C under trykk |
1. Foliebaserte laminater (Ultimate beskyttelse)
Når du har å gjøre med lagringsstabile juicer eller meieriprodukter, et lag med aluminiumsfolie (AL) forblir gullstandarden. Det skaper en fysisk barriere med en OTR og WVTR nær null. Imidlertid, folie gjør posen ugjennomsiktig og mangler motstand mot bøyningssprekker hvis den utsettes for store transportbelastninger, som er grunnen til en nylon (SKAPE) putelag er obligatorisk ved siden av folie.
2. Klare laminater med høy barriere (Produktsynlighet)
Hvis markedsføringsstrategien din er avhengig av å vise den naturlige fargen på ditt flytende produkt, klare høybarrierefilmer er nødvendig. Materialer som EVOH (Etylen vinyl alkohol) eller AlOx/SiOx-belagt PET gir høy oksygenbeskyttelse samtidig som den opprettholder full produktgjennomsiktighet. Merk at EVOH er fuktfølsomt og må legges mellom fuktsikre PE-lag for å opprettholde barriereintegriteten.
Dimensjonering, Tuttyper, og tilpasningsvalg
EN Tilpasset tutveske består av to komponenter: den fleksible laminatkroppen og den stive sprøytestøpte tutmonteringen. Å matche riktig tutdiameter til produktets viskositet er avgjørende for en positiv forbrukeropplevelse.
- Viskositetstilpasning:
- Lav viskositet (Vann, Juice, Energidrikker): 8.5mm til 10 mm innvendig diameter på tuten.
- Middels viskositet (Honning, Ketchup, Yoghurt): 13mm til 15 mm innvendig diameter på tuten.
- Høy viskositet/masse (Puréer, Tunge sauser, Partikkelsupper): 16mm til 33 mm innvendig diameter på tuten.
- Tamper-evident caps: For detaljhandel Flytende matemballasje, sikkerhetshetter med brekkbare ringer er nødvendig for å bekrefte produktets integritet før forbruk.
- Anti-choking caps: For bruk på babymat, stor diameter “svelgesikker” caps (som paraply eller treformede hetter) er industristandard for å overholde barnesikkerhetsforskrifter.
Produksjonsprotokoller: Forebygging av lekkasjer og delaminering
Flytende fleksibel emballasje gir ikke rom for produksjonsfeil. Når du kjøper en Tilpasset tutveske, samarbeid med OEM-leverandøren din for å bekrefte følgende produksjonskontroller:
1. Varmeforseglingsintegritet og montering av montering
Krysset der den stive tuten møter den fleksible filmen er det vanligste feilpunktet. Produsenter må bruke spesialisert to-trinns innsettingsverktøy. Filmen er forvarmet, forseglet rundt tutvingen ved hjelp av nøyaktig termisk trykk, og deretter umiddelbart avkjølt for å låse polymerstrukturen på plass uten termiske spenningsbrudd.
2. Løsemiddelfri laminering vs. Løsemiddelbasert laminering
For matapplikasjoner, løsemiddelfri laminering er foretrukket. Det eliminerer risikoen for gjenværende vandring av løsemiddel inn i flytende mat, forhindrer dårlig lukt eller svikt i samsvar med kjemikalier i henhold til FDA eller EUs regelverk for kontakt med mat.
3. Burst-testing og falltesting
Før masseproduksjon, poser må gjennomgå strenge tester:
- Burst Test: Lufttrykk sprøytes inn i posen for å verifisere at tetningene kan håndtere interne trykktopper under transport eller lagerstabling.
- Slipptest: Væskefylte poser slippes fra høyder fra 1.2 til 1.8 meter i flere vinkler for å sikre sømmen elastisitet og punkteringsmotstand.
Overgang til fleksibel emballasjeeffektivitet
Oppgraderer din Flytende matemballasje linje til fleksible tutposer reduserer lagerkravet til tom emballasje med opptil 85% sammenlignet med stive beholdere. Det reduserer også inngående fraktkostnader betydelig på grunn av redusert pakkevekt.
For å sikre en sømløs overgang, bestemme fyllingstemperaturen (kald fylling, varm fyll, eller replikk), vurdere produktets kjemiske egenskaper (surhet og oljeinnhold), og be om fysisk prøveprototyping for å utføre reell holdbarhet og stresstesting.