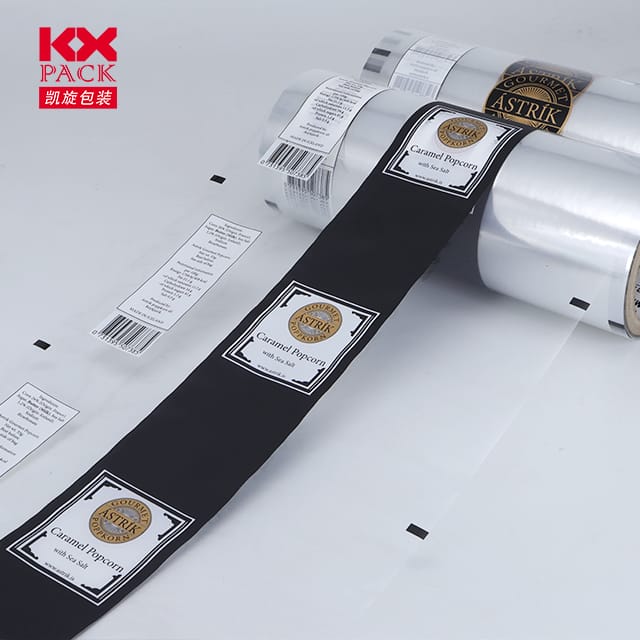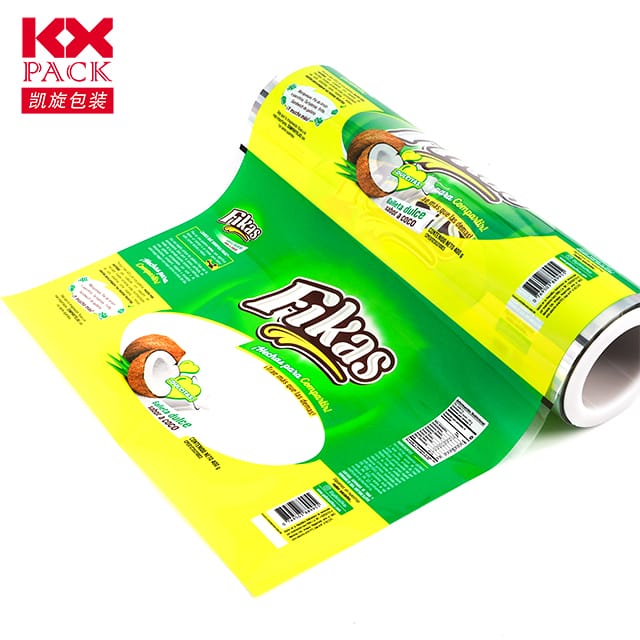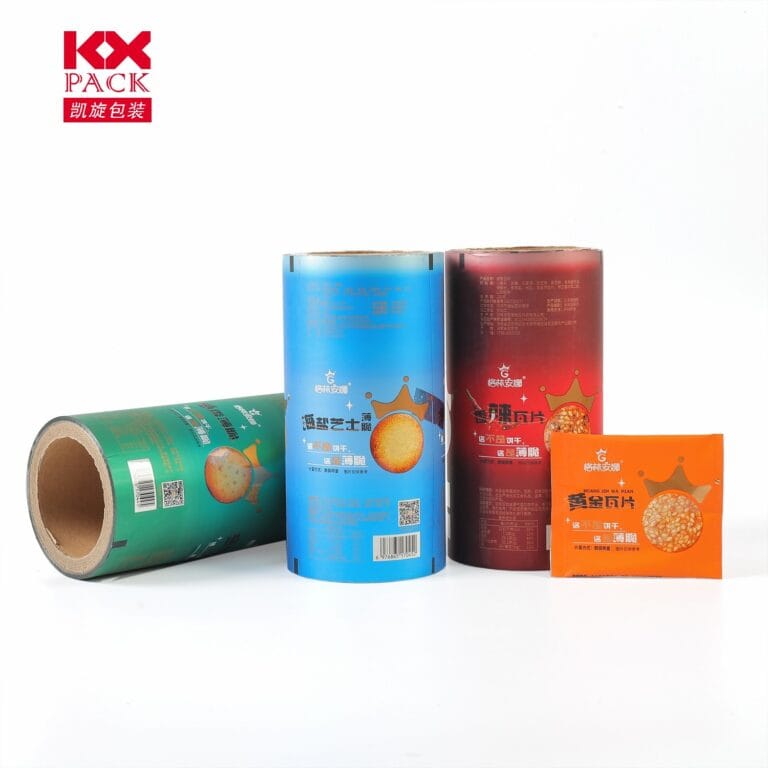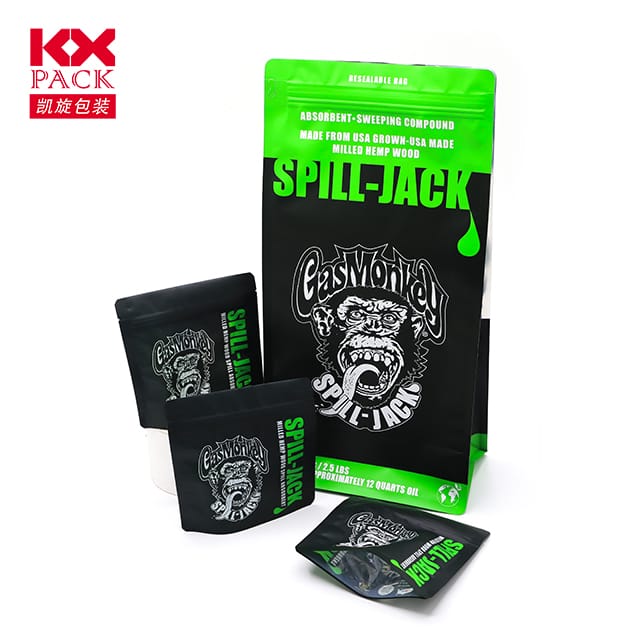
Emballage de cohérence des couleurs & OEM d’emballage flexible: Comment les marques alimentaires mondiales éliminent les variations de couleur au cours des cycles de production
Emballage de cohérence des couleurs et travailler avec un professionnel qualifié OEM d’emballage flexible sont l’épine dorsale du capital de marque dans l’environnement de vente au détail hyper-compétitif d’aujourd’hui.
Parcourez n’importe quelle allée de supermarché en Amérique du Nord ou en Europe, et vous remarquerez quelque chose de subtil mais puissant: les marques alimentaires très performantes sont identiques sur chaque étagère, quels que soient le lieu et le moment où leur emballage a été produit. Un sac de café acheté à Chicago affiche exactement le même riche, rouge signature comme celui acheté à Londres ou à Sydney.
Pour les responsables des achats internationaux, directeurs de la chaîne d'approvisionnement, et propriétaires de marques, atteindre ce niveau d’uniformité visuelle dans les expéditions mondiales est un défi constant. Dérive des couleurs, inadéquation des nuances entre les lots, et une mauvaise adhérence de l’encre fait bien plus que nuire à l’esthétique : elle dégrade directement la confiance du consommateur.. Lorsqu'un colis semble délavé ou incohérent en rayon, les acheteurs se demandent instinctivement si le produit qu’il contient est une contrefaçon, expiré, ou inférieur.
Explorons les obstacles techniques derrière la réplication des couleurs dans la fabrication flexible et personnalisée., et comment le partenariat avec une usine OEM avancée garantit que les couleurs de votre marque restent impeccables à chaque cycle de production..
Pourquoi une dérive de couleur se produit dans la fabrication d'emballages flexibles (emballages de cohérence des couleurs)
Atteindre le vrai Emballage de cohérence des couleurs sur de longues séries de production est nettement plus complexe que l’impression sur du papier ou du carton standard. Les emballages flexibles reposent sur des films polymères multicouches, barrières complexes en aluminium, et des machines à grande vitesse, qui introduisent toutes des variables susceptibles de modifier la façon dont la couleur se présente à l'œil humain..
1. Transparence du substrat et énergie de surface
Impression directement sur polyéthylène (PE), Polypropylène orienté (Police provinciale de l'Ontario), ou Polyester (ANIMAUX) présente des défis uniques. Chaque film polymère possède un indice de réfraction et une énergie de surface distincts. Par exemple, un ton direct imprimé sur du PET transparent aura un rendu différent lorsqu'il est soutenu par une couche de papier d'aluminium brillant par rapport à un film PE blanc opaque. Sans sous-couche précise et gestion de l'opacité, le substrat modifiera la teinte de la couche supérieure.
2. Viscosité de l'encre et évaporation du solvant
En héliogravure à grande vitesse, les encres liquides sont diluées avec des solvants pour maintenir des débits précis. Comme les presses à imprimer fonctionnent à des vitesses dépassant 200 mètres par minute, la température et l'humidité ambiantes provoquent l'évaporation des solvants à des taux variables. Si les opérateurs de presse ne parviennent pas à surveiller et à ajuster en permanence la viscosité de l'encre, la densité de couleur change au milieu d'un rouleau, provoquant le premier 1,000 mètres de film pour avoir un aspect visiblement différent du précédent 1,000 mètres.
3. Usure du cylindre de gravure et profondeur de gravure
L'héliogravure utilise des cylindres en acier chromé gravés avec des cellules microscopiques qui retiennent l'encre.. Sur des séries de production massives, par exemple, 500,000 pochettes : le frottement mécanique entre la racle et le cylindre use progressivement ces cellules. Les cellules moins profondes transfèrent moins d’encre, entraînant une perte progressive de la saturation des couleurs pour les commandes importantes si l'usine ne dispose pas d'un système de surveillance de la densité en temps réel.
4 Protocoles techniques pour garantir la cohérence des couleurs (emballage de cohérence des couleurs)
Pour garantir que les couleurs Pantone de votre marque restent identiques d’un lot à l’autre, un expérimenté OEM d’emballage flexible doit mettre en œuvre des mesures rigoureuses, mesures de contrôle de la qualité basées sur les données plutôt que de s'appuyer uniquement sur des contrôles visuels humains subjectifs.
Protocole 1: Profilage numérique des couleurs avec spectrophotomètres
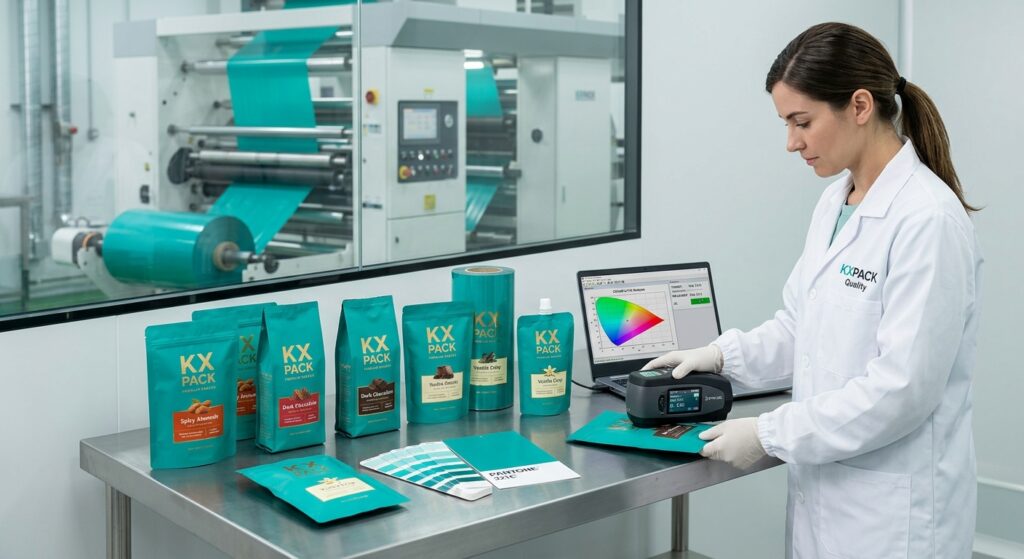
La comparaison visuelle sous un éclairage de pièce standard est intrinsèquement erronée car les yeux humains perçoivent les couleurs différemment en fonction de la fatigue et de la lumière ambiante.. Les principales installations d'emballage utilisent des spectrophotomètres industriels pour mesurer mathématiquement la couleur à l'aide du Espace colorimétrique CIELAB ($L^*a^*b^*$).
En établissant un profil maître numérique précis pour les couleurs cibles de votre marque, les équipes de contrôle qualité évaluent la précision des couleurs à l’aide de Delta E ($\Delta E$) calculs.
$$\Delta E = \sqrt{(\DeltaL^*)^2 + (\Deltaa^*)^2 + (\Deltab^*)^2}$$
Dans la fabrication d'emballages professionnels, maintenir une stricte tolérance envers $\DeltaE < 1.5$ garantit que toute variation mineure de teinte reste complètement invisible à l’œil nu.
Protocole 2: Contrôle automatisé de la viscosité en boucle fermée
Les lignes d'impression modernes à grande vitesse intègrent des, systèmes de gestion de la viscosité de l'encre en boucle fermée. Des capteurs optiques mesurent en permanence la densité de l'encre à l'intérieur des pompes à encre et injectent automatiquement des quantités précises de solvant ou de concentré d'encre fraîche pour maintenir l'équilibre tout au long des tirages de plusieurs jours..
Protocole 3: Vérification standardisée & Approbations principales des échantillons
Avant de graver des cylindres permanents en cuivre et en acier, un partenaire OEM professionnel fournit des prélèvements physiques (épreuves à l'encre tirées directement sur votre substrat spécifié) aux côtés d'épreuves numériques. Une fois approuvé, cet échantillon physique devient officiel Échantillon de couleur principale, archivé dans des conditions climatiques contrôlées pour servir de référence pour chaque future commande.
Protocole 4: Enregistrement électronique intelligent et inspection Web
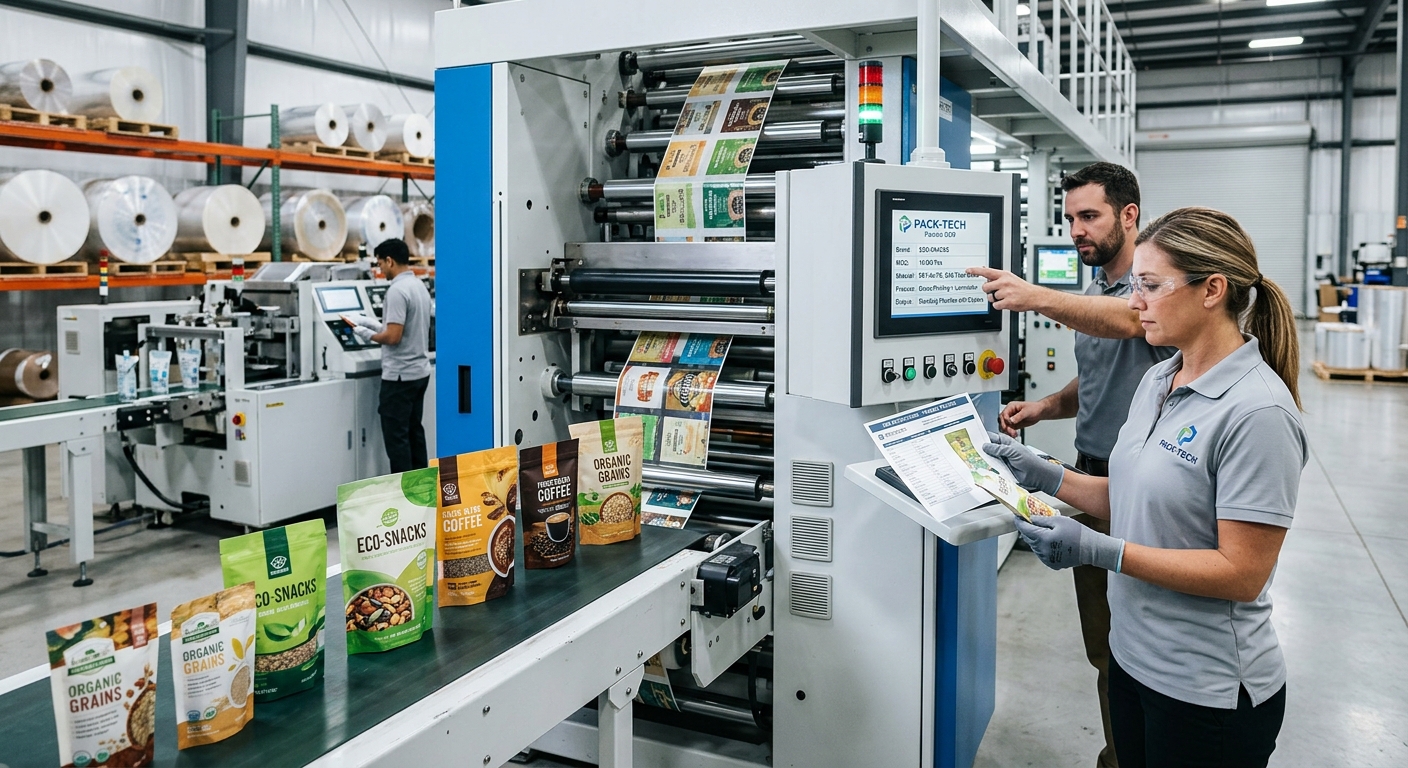
Balayage des caméras linéaires à grande vitesse 100% de la bande de film en mouvement pendant la production. Ces systèmes d'inspection automatisés détectent les erreurs d'enregistrement microscopiques, traces d'encre, ou la densité des couleurs diminue instantanément, alerter les opérateurs de presse pour qu'ils effectuent des corrections en temps réel avant que le film non conforme n'atteigne l'étape de rembobinage.
Comparaison du contrôle qualité: Fournisseurs standards vs. Usines OEM avancées
Lors de l’audit de fournisseurs potentiels d’emballages flexibles, comprendre leurs normes de qualité internes vous aide à éviter des réimpressions coûteuses et des lancements de produits retardés.
| Fonctionnalité / Standard | Fournisseur d'emballage standard | OEM d’emballage flexible avancé |
| Mesure des couleurs | Inspection visuelle sous des lumières fluorescentes ambiantes | Spectrophotometric analysis using $\Delta E$ digital targets |
| Limite de tolérance des couleurs | $\DeltaE < 3.0 \texte{ à } 4.0$ (Des changements notables en rayon) | $\DeltaE < 1.5$ (Variation visuelle imperceptible) |
| Gestion de l'encre | Mélange manuel de solvants par les opérateurs de presse | Systèmes automatisés de contrôle de la viscosité de l'encre en boucle fermée |
| Gestion du substrat | Contrôles de base du traitement corona | Test de tension superficielle ($\texte{dynes/cm}$) avant chaque passage d'encre |
| Traçabilité | Numéros de lot de base sur les cartons d'expédition | Traçabilité complète des lots reliant les lots d'encre, cylindres, et codes roulants |
L'avantage stratégique du partenariat avec KXPACK(OEM d’emballage flexible)
À KXPACK, nous reconnaissons que votre emballage flexible est le principal point de contact physique entre votre marque et vos clients. Fonctionnant comme une usine OEM de confiance basée en Chine depuis 1997, nous avons passé près de trois décennies à perfectionner l'impression hélio de haute précision et la conversion de films personnalisés depuis plus de 400 clients dans plus de 100 pays.
Nos capacités de fabrication intégrées garantissent que votre emballage offre un impact visuel et une protection fonctionnelle sans compromis.:
- Impression hélio de haute précision: Presses multicolores avancées équipées d'un repérage automatisé et de contrôles continus de la densité des couleurs.
- Stratification sans solvant: Élimine la rétention de solvant et les odeurs, garantir que votre emballage barrière reste intact 100% alimentaire et inerte.
- Formats polyvalents: De la coutume Pochettes verticales, Pochettes à bec, et Sacs à café à fond plat à haute barrière Sacs sous vide et Films de scellement de coupelles.
- Protocoles de contrôle qualité complets: Every order is verified against archived master samples and rigorous $\Delta E$ tolerances before final conversion and shipment.
Élevez la présence de votre marque en rayon dès aujourd’hui
Des couleurs d’emballage incohérentes ne doivent jamais compromettre la position de votre marque sur le marché ou la confiance des consommateurs.. Que vous lanciez une nouvelle gamme de produits alimentaires haut de gamme ou que vous recherchiez un fournisseur OEM fiable pour rationaliser vos achats d'emballages mondiaux., l'équipe d'ingénierie de KXPACK est prête à vous aider.
Contactez KXPACK aujourd’hui pour demander un kit d'échantillons personnalisé, soumettez vos spécifications Pantone pour une évaluation technique, ou recevez un devis compétitif pour votre prochain cycle de production!